


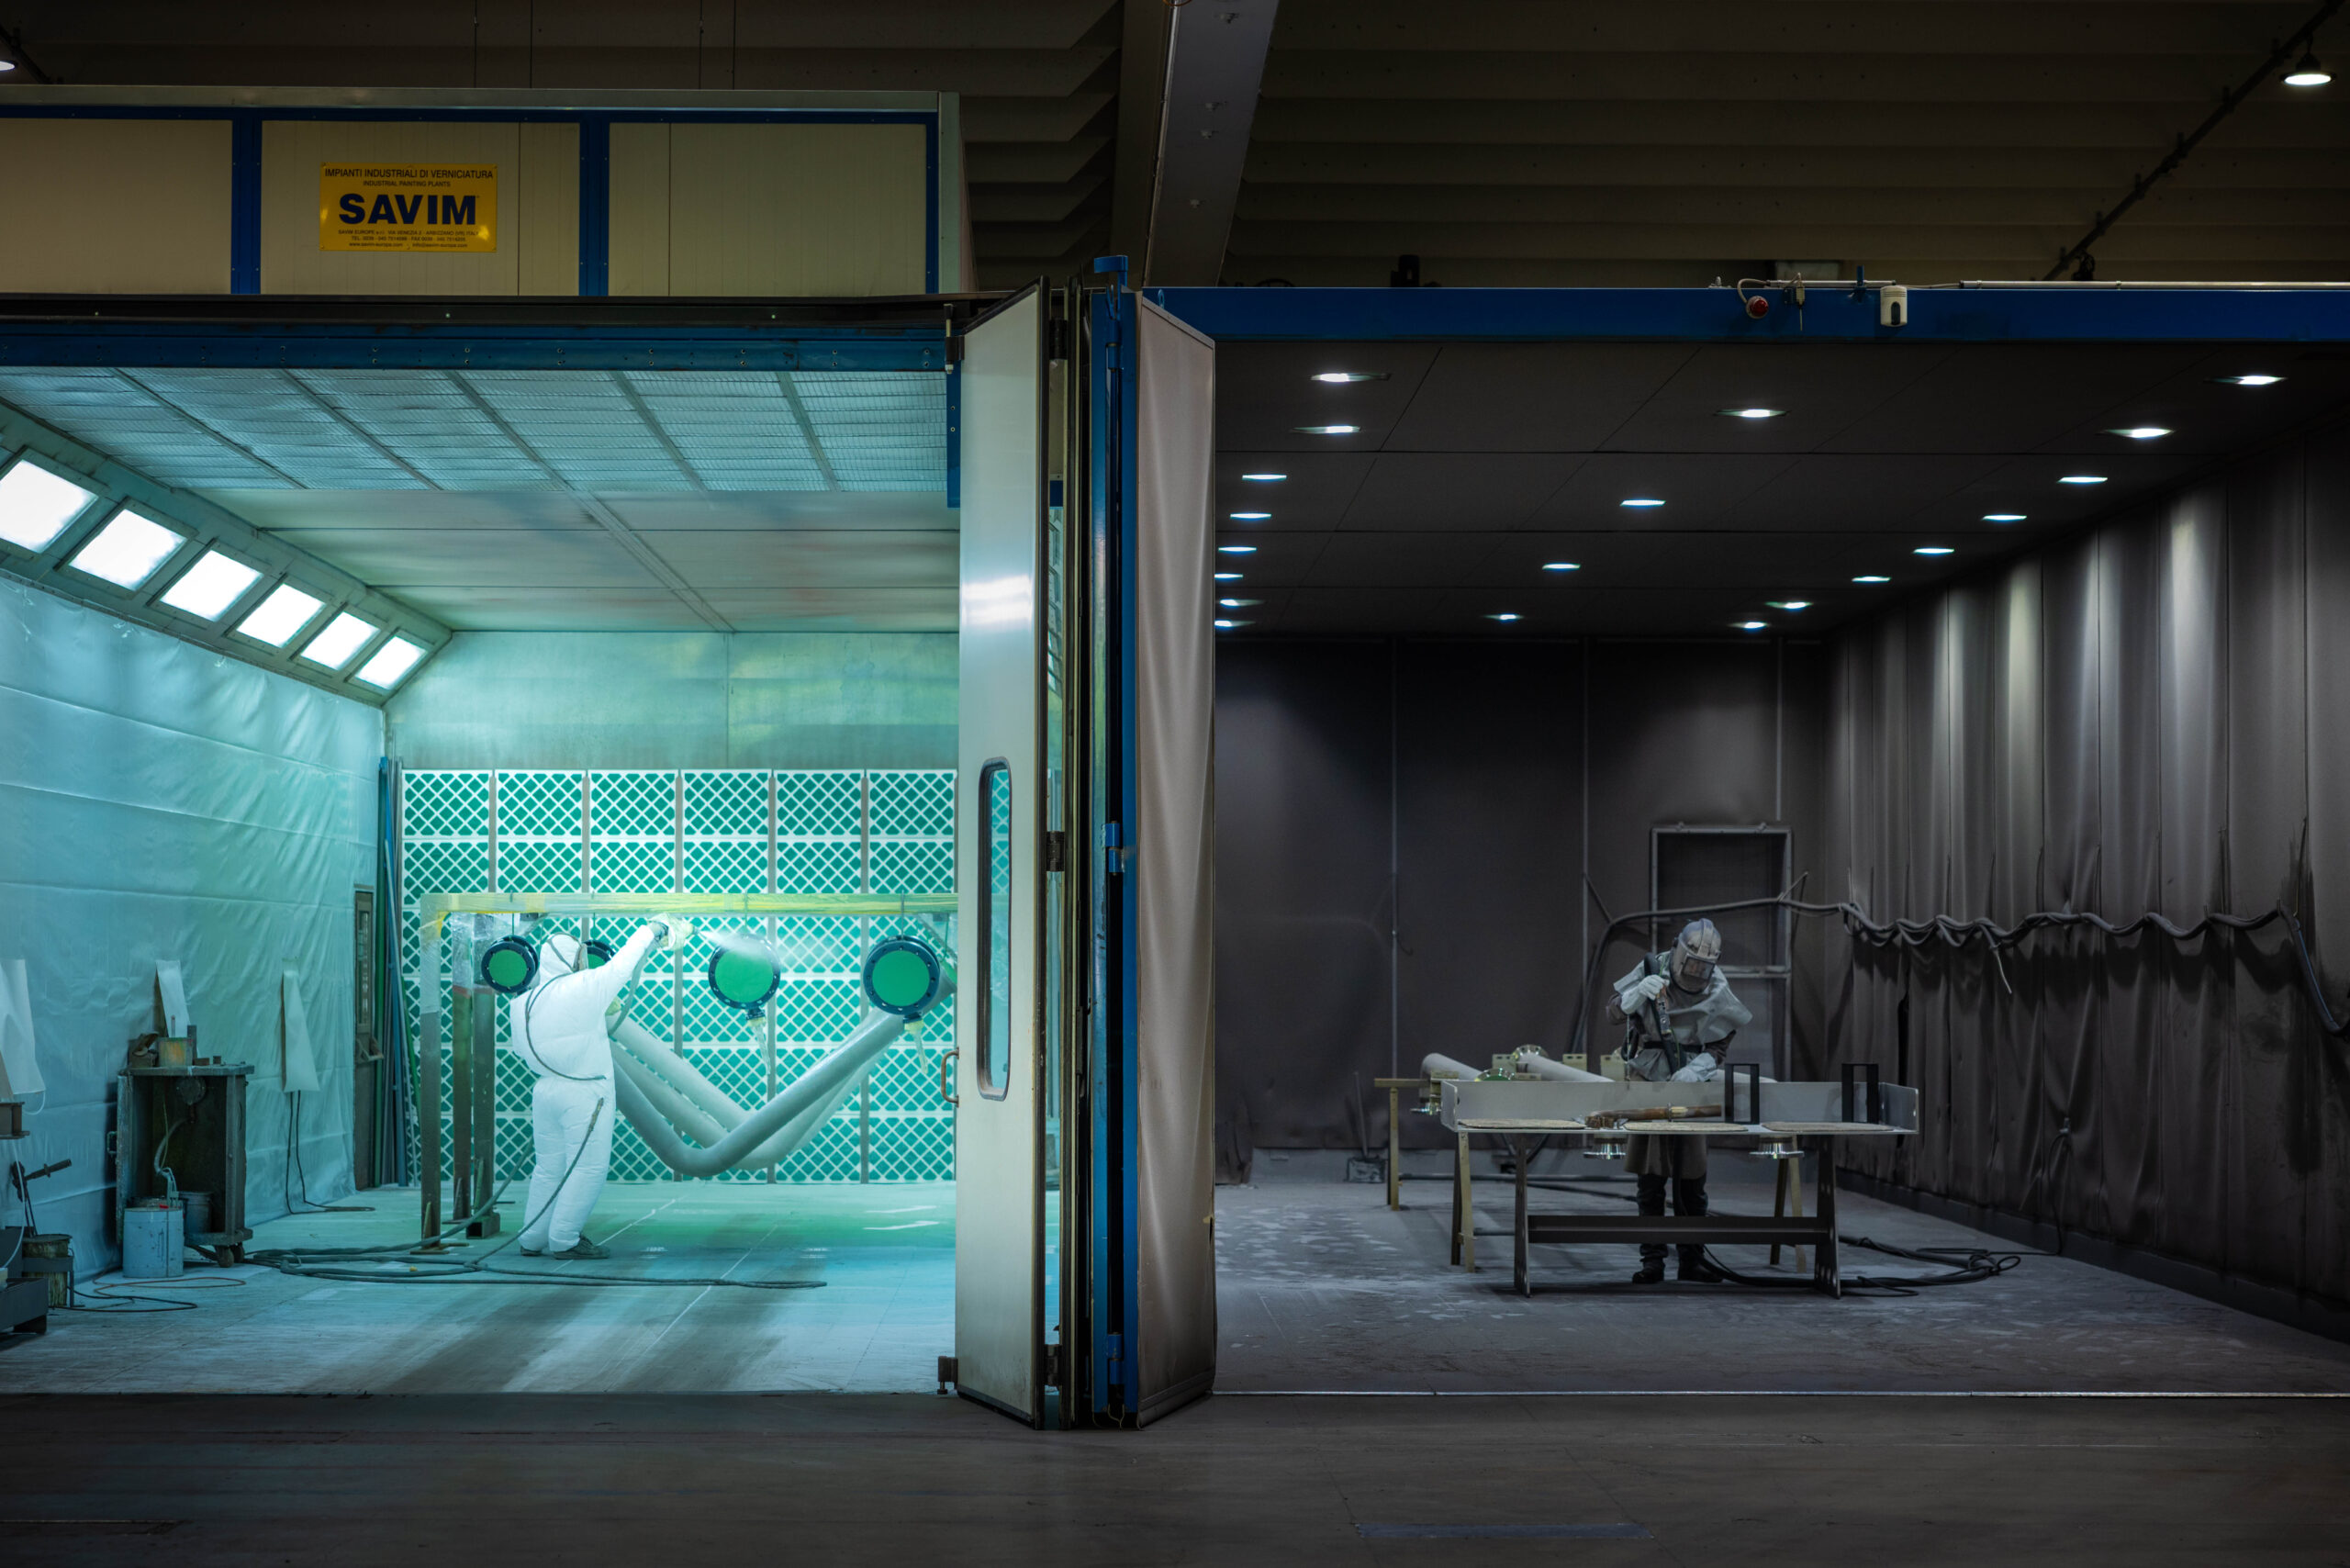
ADATTIAMO I NOSTRI SISTEMI ALLE VOSTRE ESIGENZE. MA QUALI SONO I FATTORI CHIAVE CHE GUIDANO QUESTA PERSONALIZZAZIONE?
IL CONTESTO
Gli impianti di Instrument Air e Azoto per il settore O&G operano principalmente in ambienti rigidi e corrosivi, dove la preparazione delle superfici e i sistemi di rivestimento protettivo sono fondamentali per garantire l’integrità e la durabilità delle apparecchiature nel lungo periodo.
Sinergia ha sviluppato le competenze e le infrastrutture necessarie per gestire internamente l’intero processo di sabbiatura e verniciatura, raggiungendo una completa indipendenza dai fornitori esterni.
Il controllo diretto della preparazione delle superfici, dell’applicazione dei rivestimenti e della conformità alle specifiche di ogni progetto garantisce una protezione affidabile dalla corrosione e una qualità costante in tutti i package.
SABBIATURA
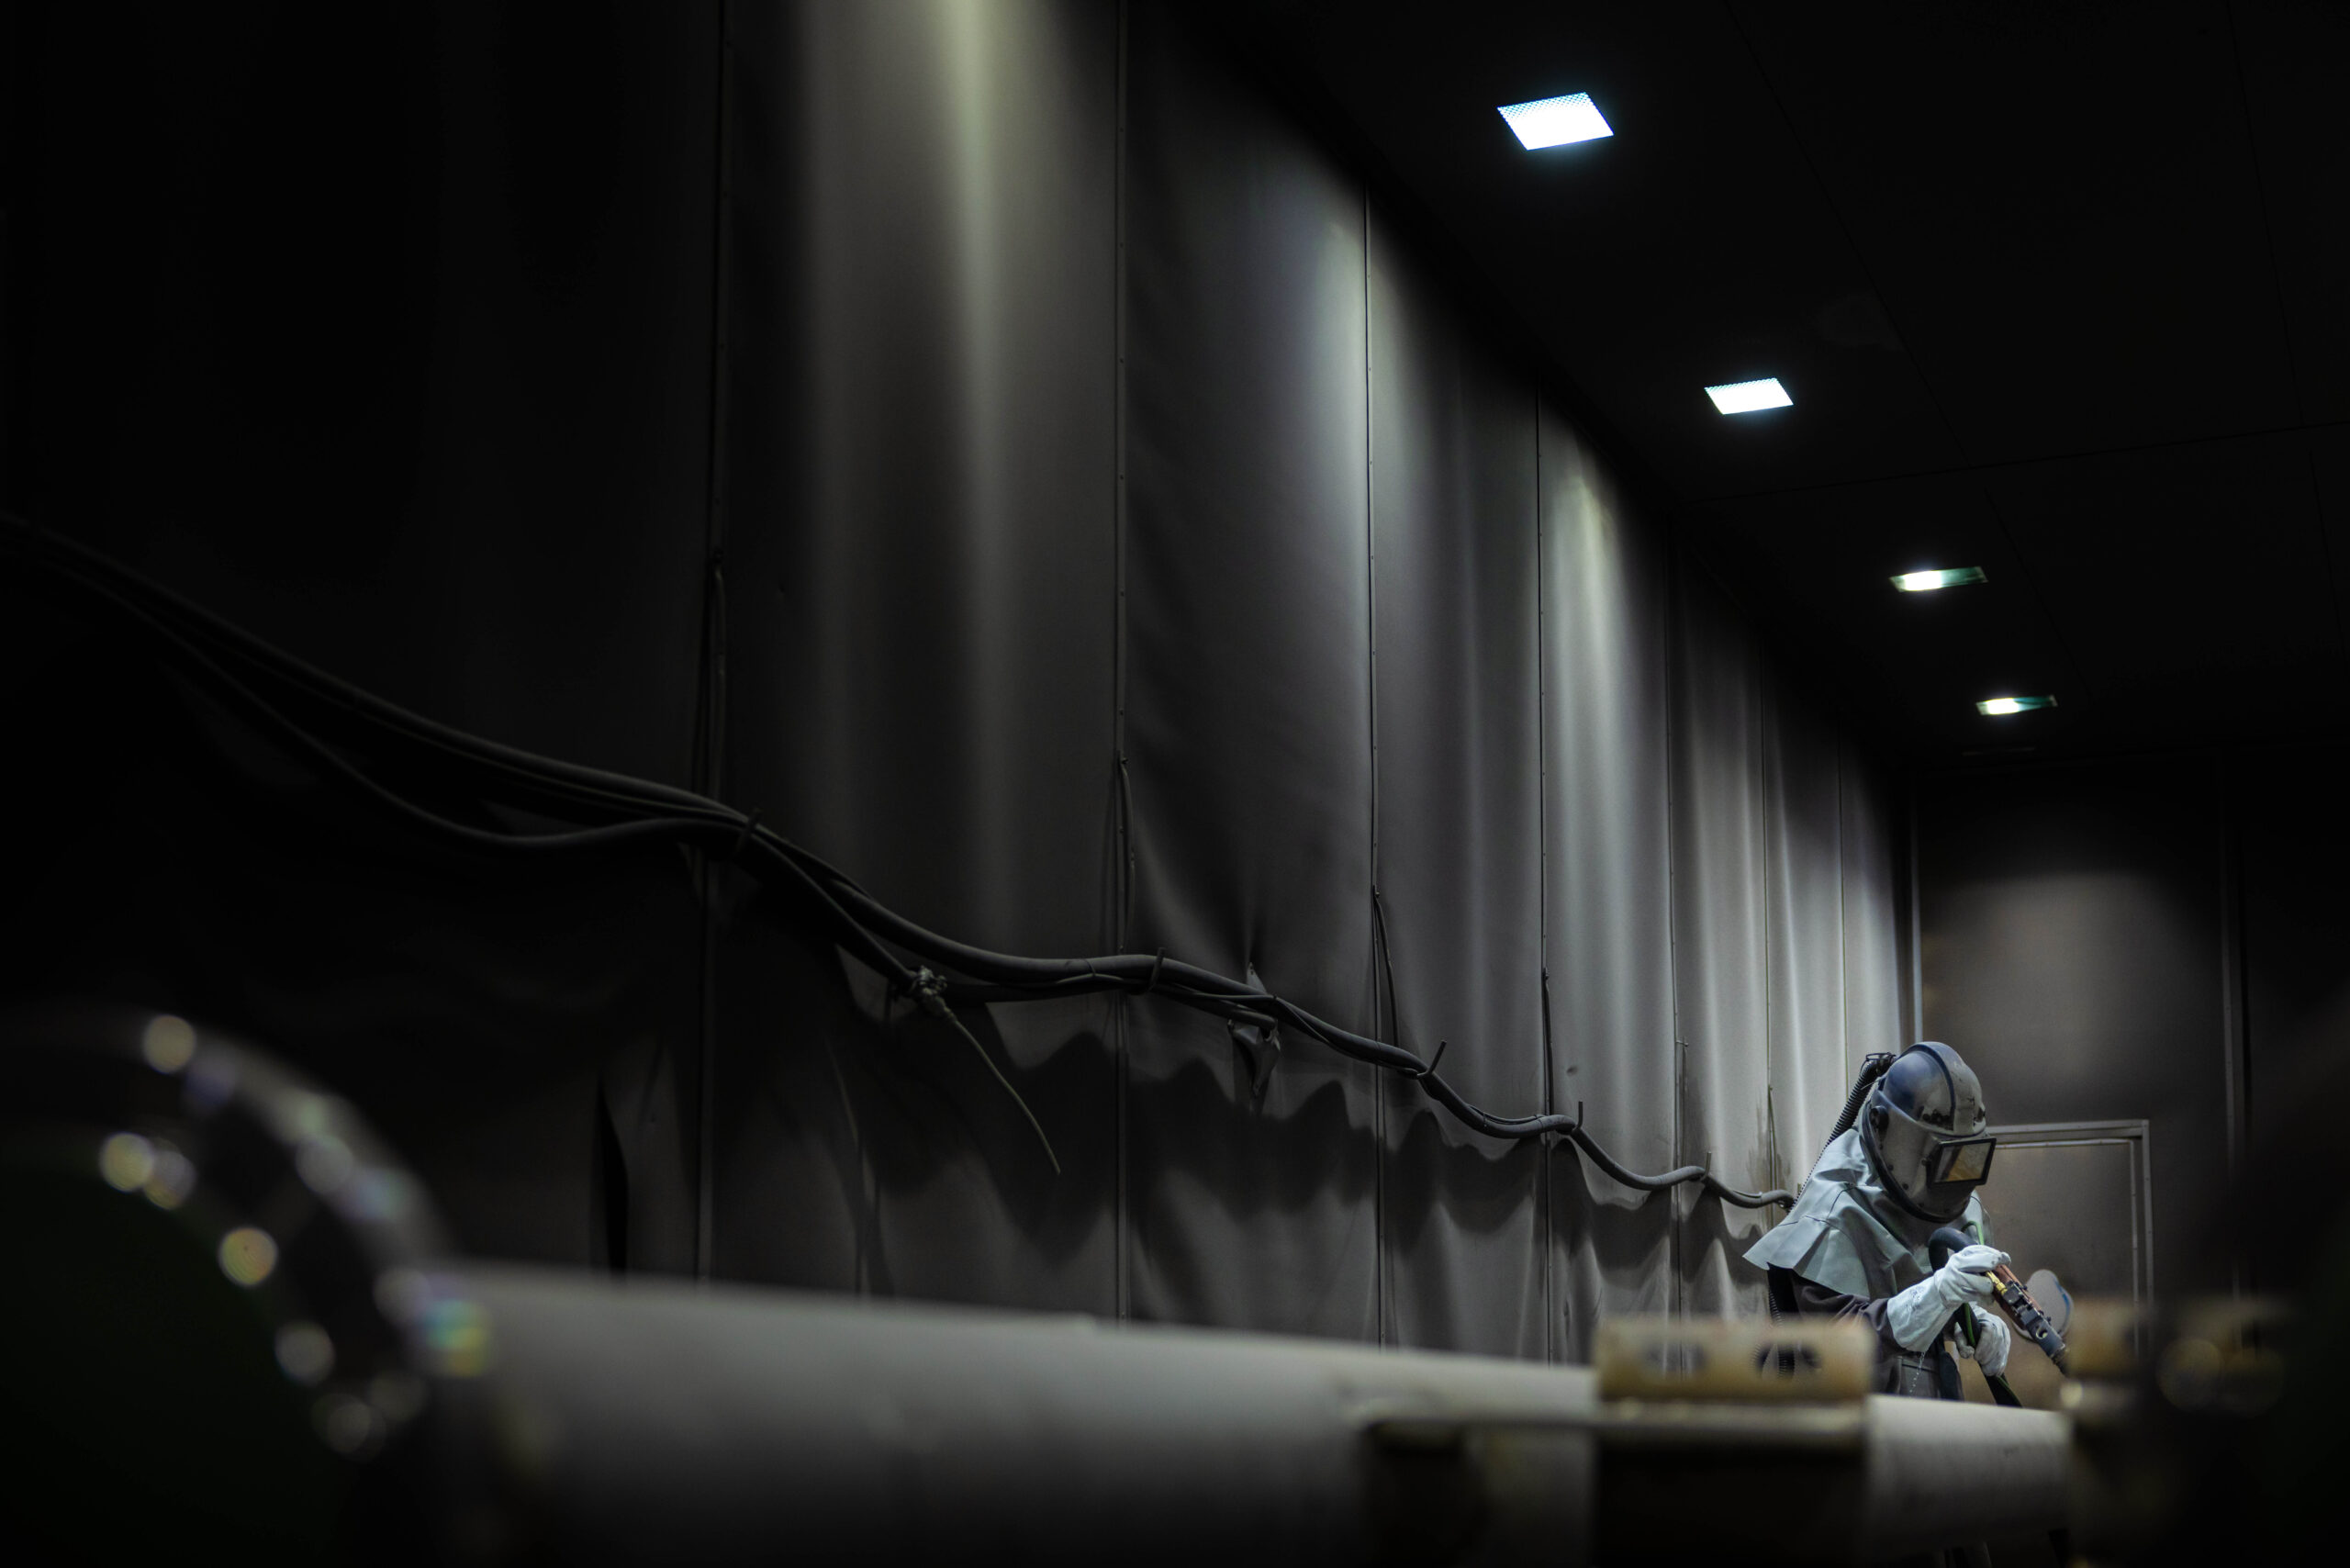
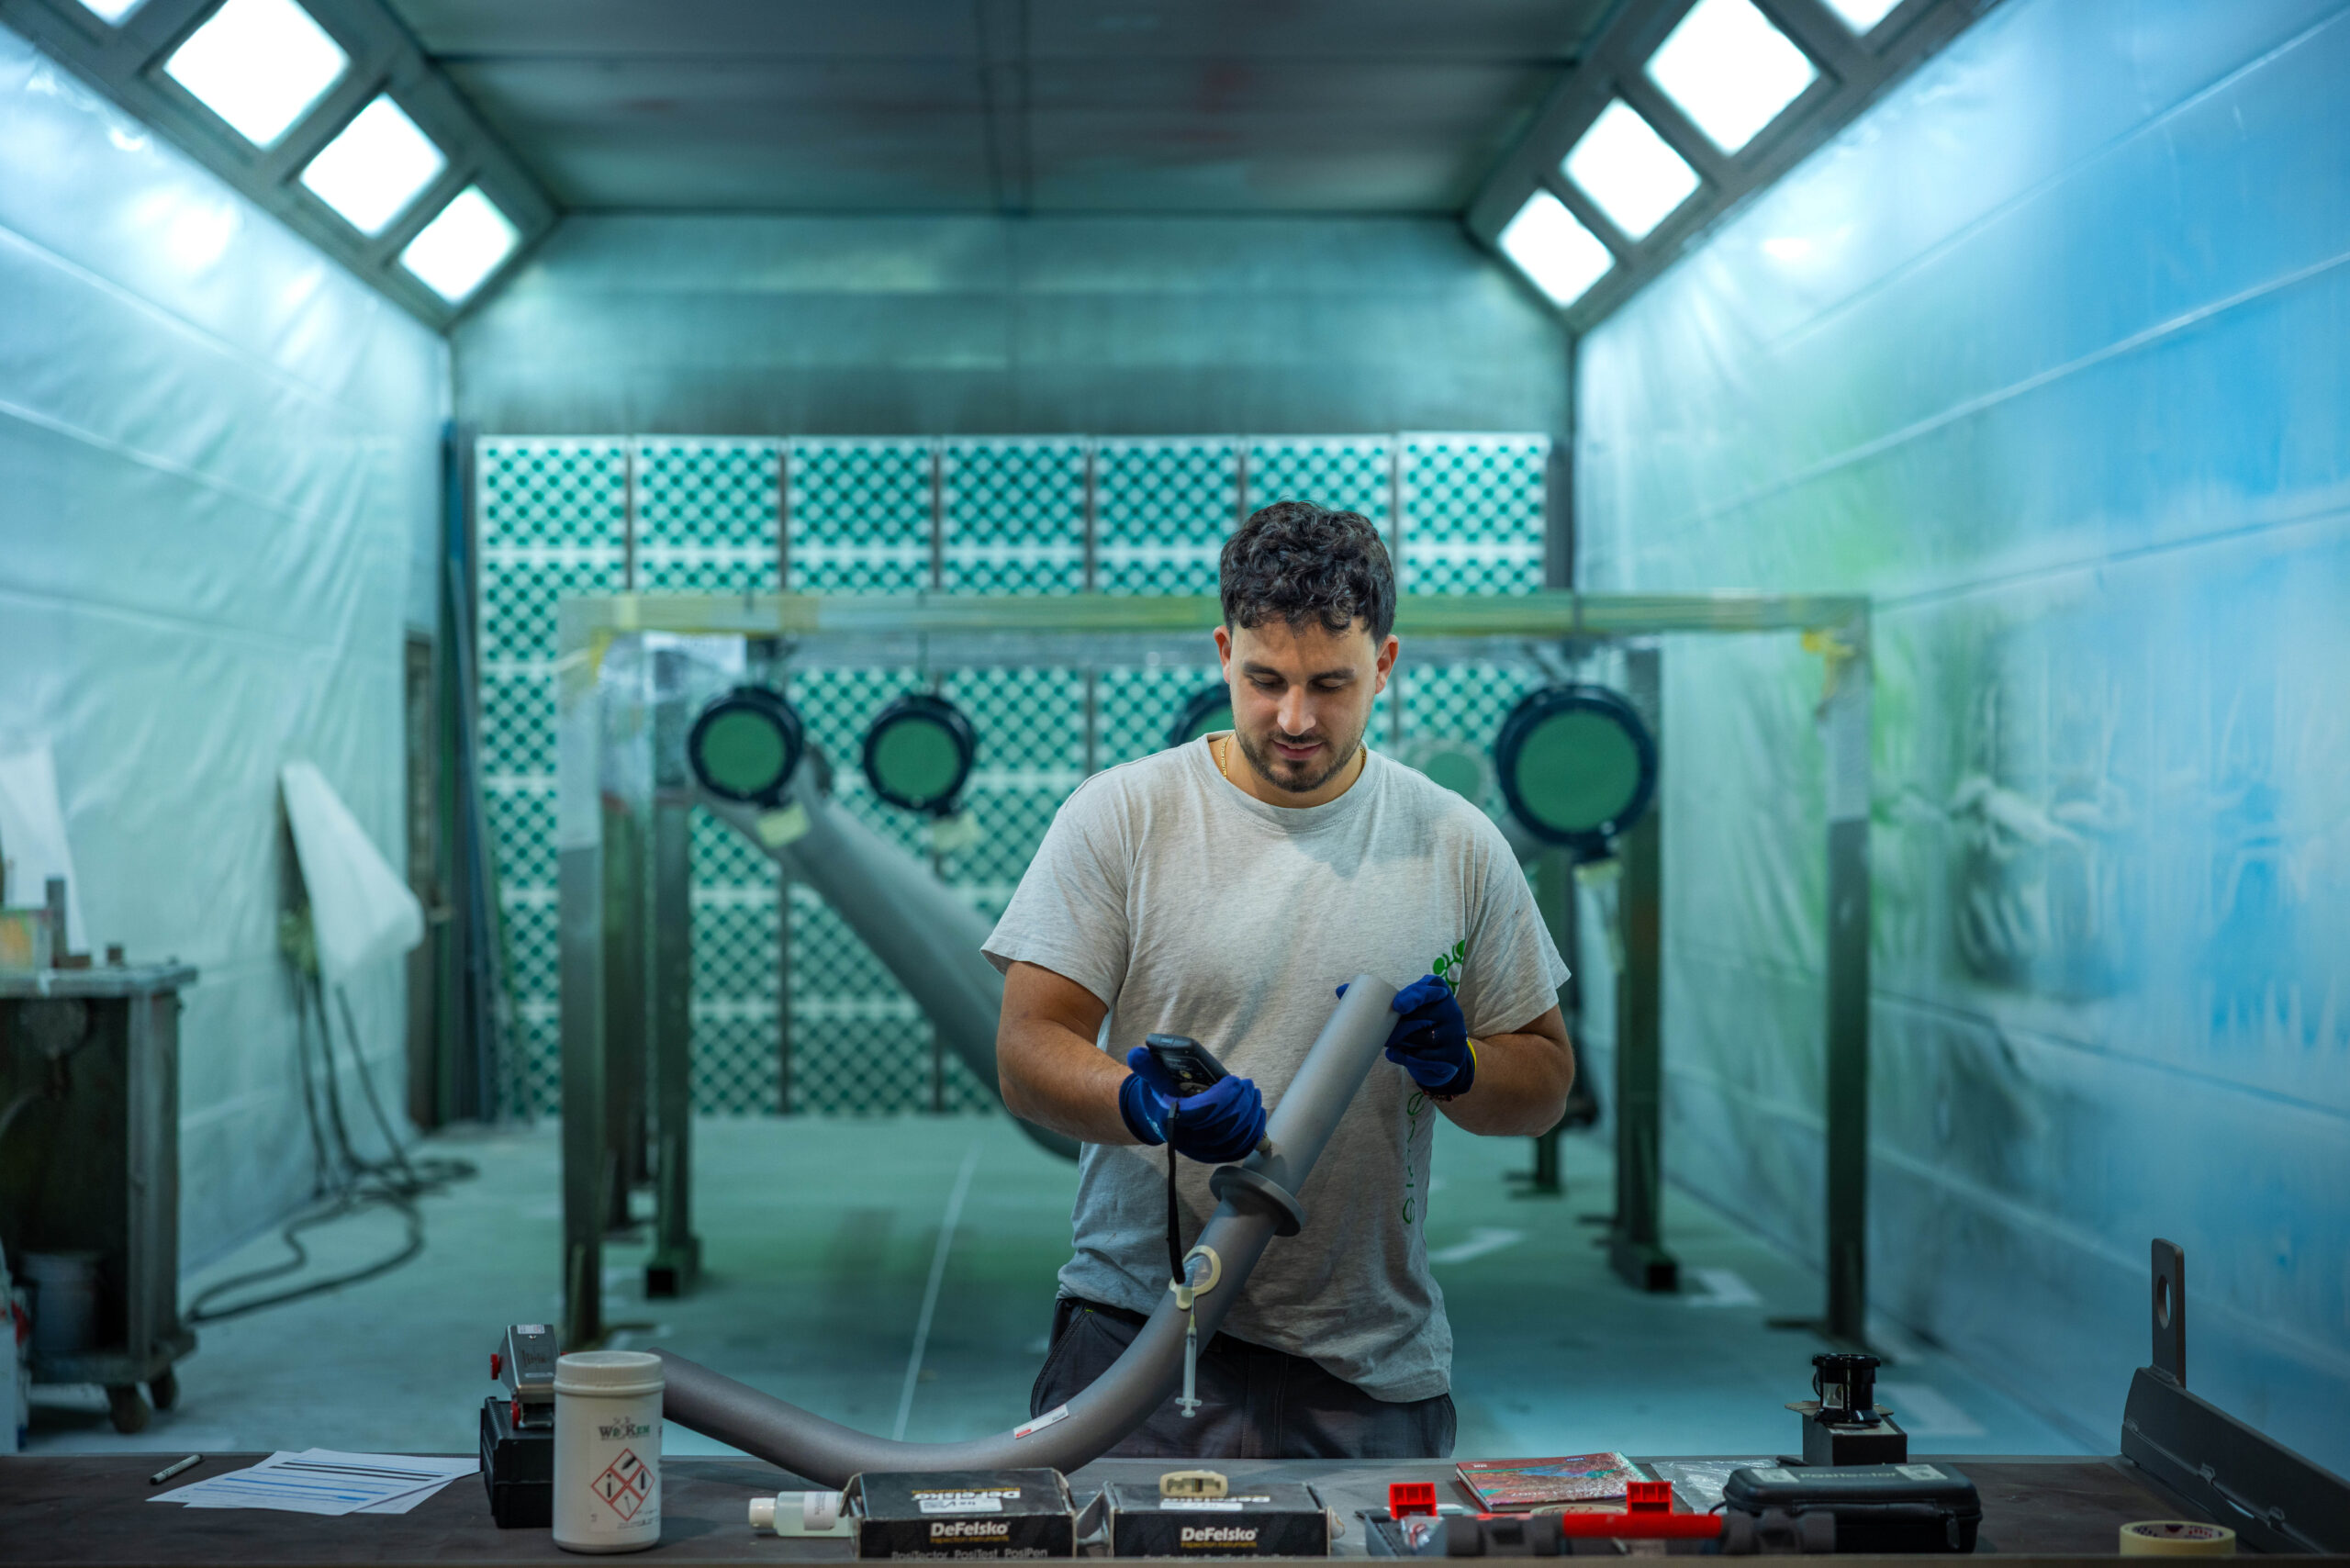
Il processo di sabbiatura, gestito da un team dedicato di quattro persone, inizia con una fase preliminare di sgrassaggio mediante solvente (spesso in conformità alla specifica NMS039) per rimuovere sporco e contaminanti. In questa fase vengono trattati basamenti, strutture portanti, recipienti in pressione, tubazioni, pannelli del canopy e altri componenti minori.
La scelta della tecnologia e del materiale abrasivo per la sabbiatura dipende dal materiale da trattare. La graniglia metallica viene generalmente utilizzata per i componenti in acciaio al carbonio, mentre il corindone è la soluzione preferita per l’acciaio inox.
TEST INIZIALI
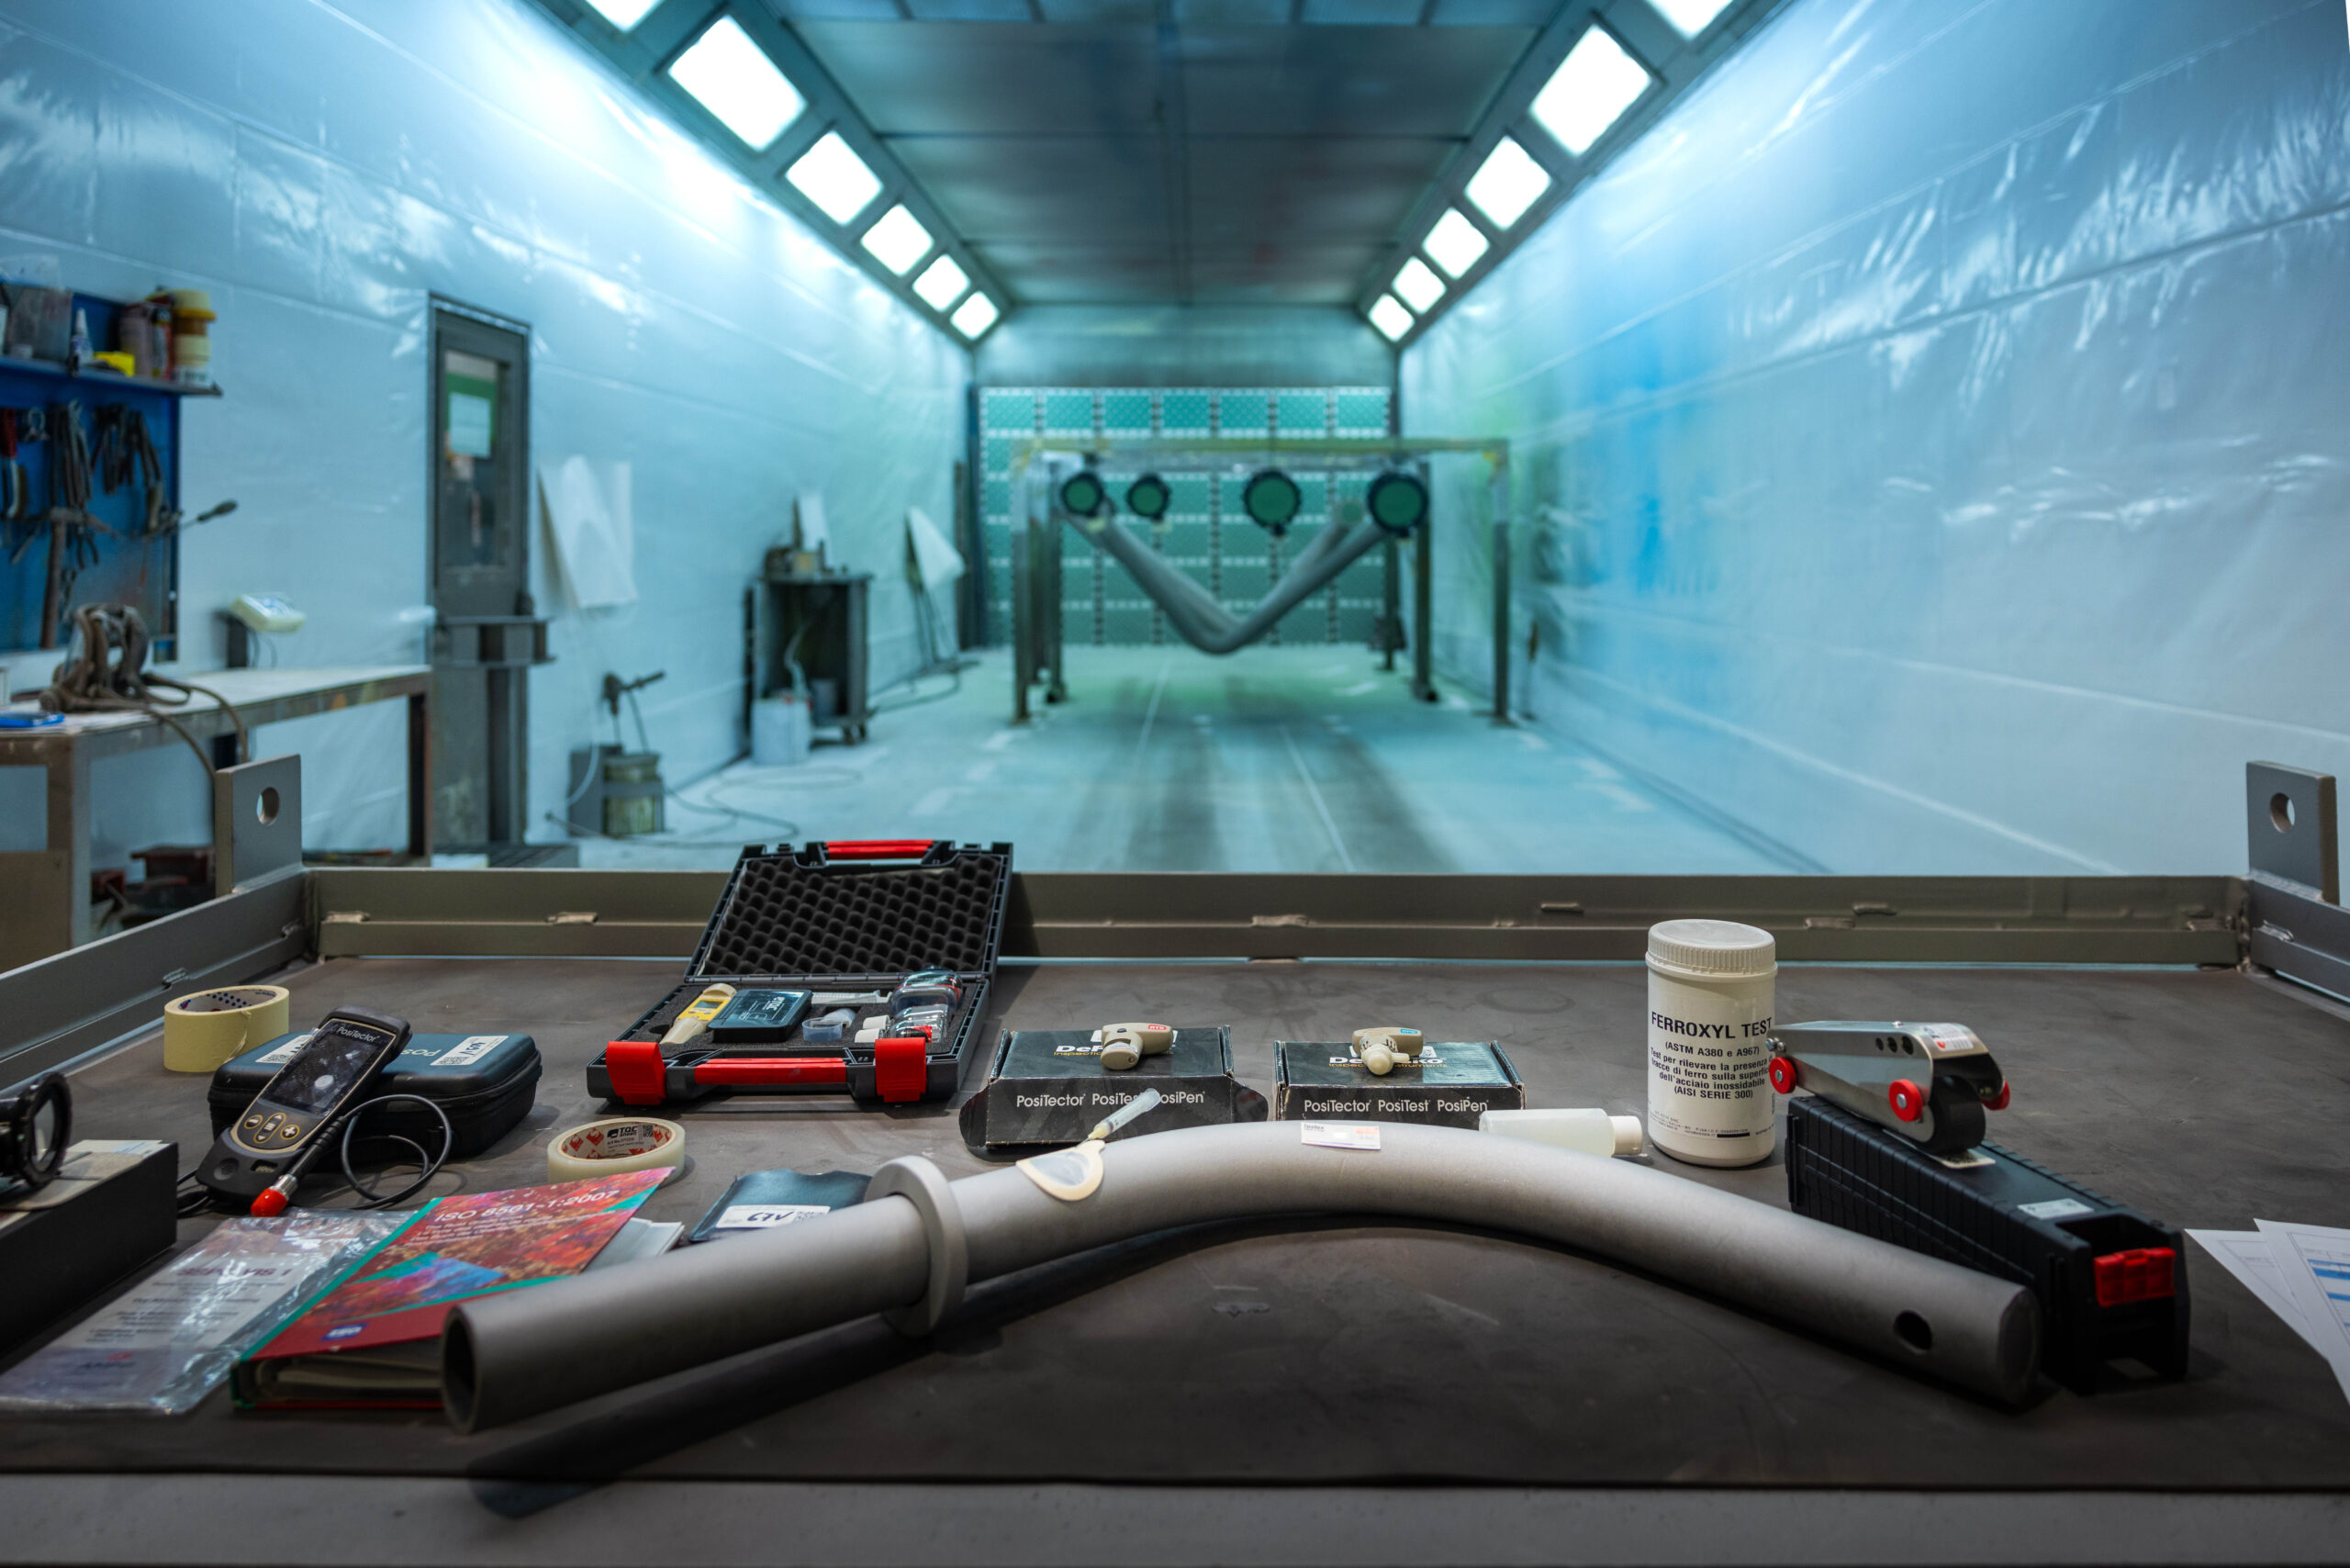
A seguito della sabbiatura, vengono eseguiti e documentati controlli in conformità alle norme ISO applicabili per verificare la conformità alle specifiche del cliente, tra cui:
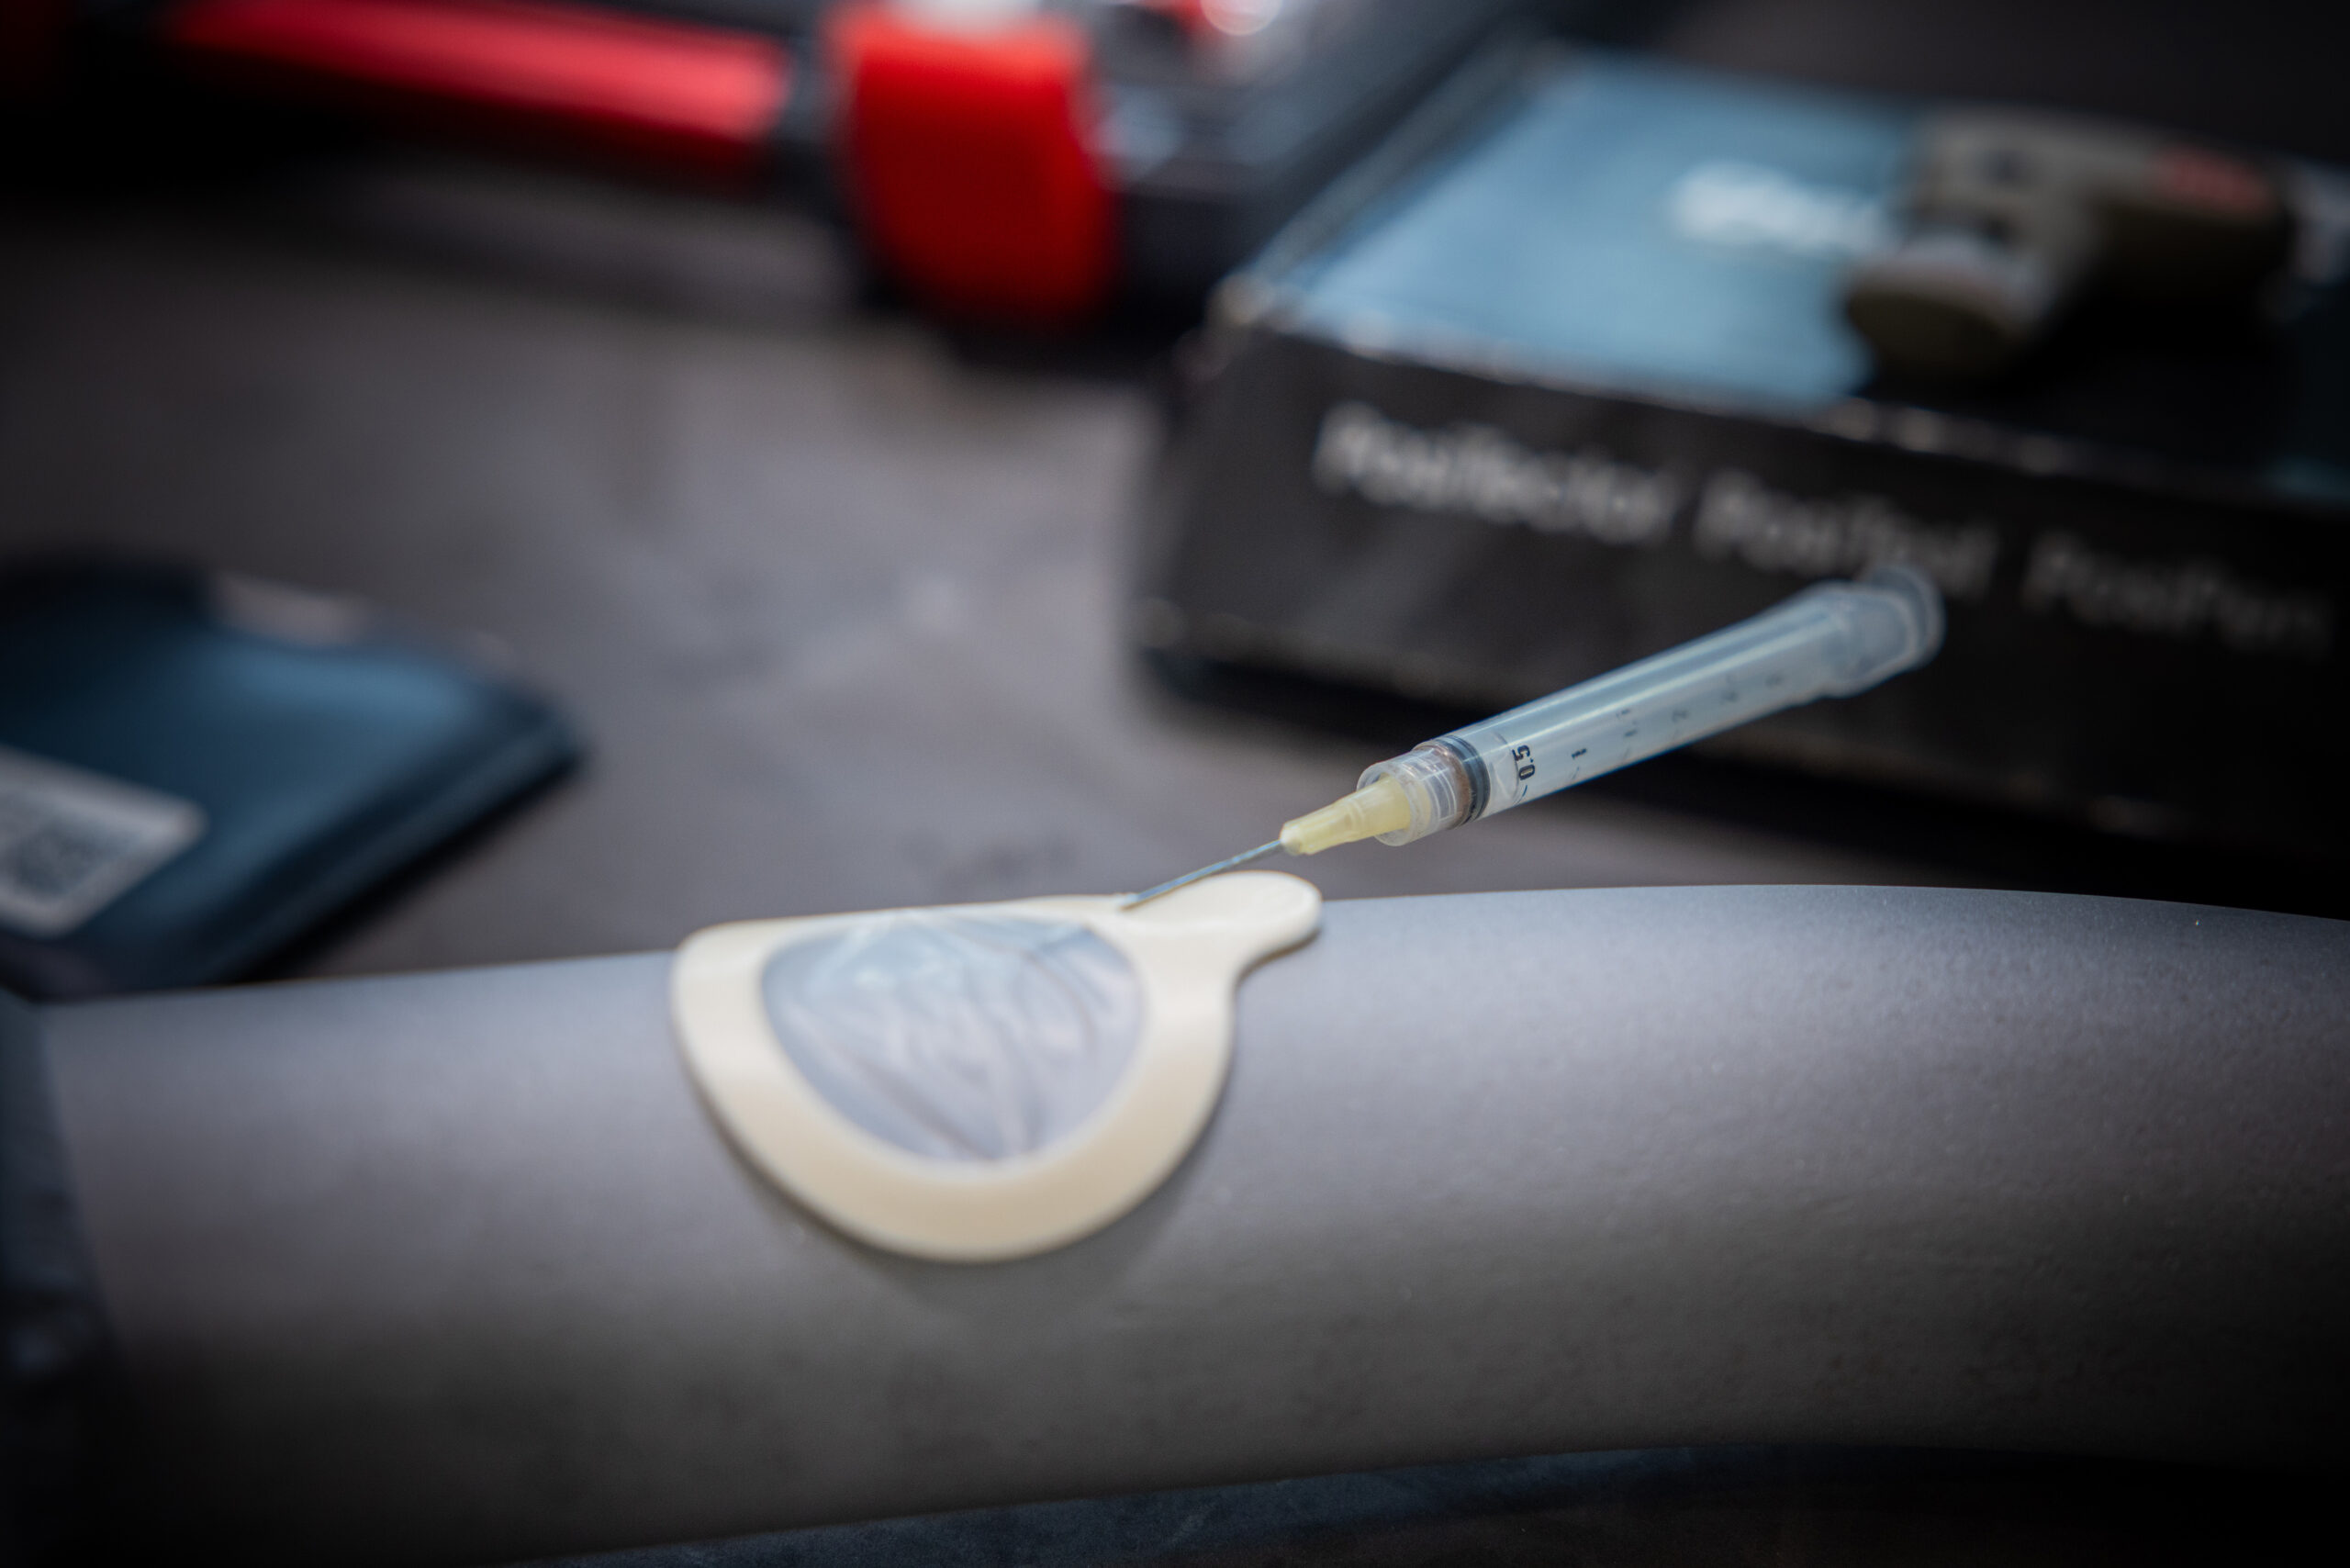
- TEST ACQUA E SALI – Una cella di estrazione viene applicata sulla superficie e, mediante una siringa, viene iniettata acqua deionizzata per dissolvere ed estrarre i sali solubili. La soluzione viene quindi recuperata e analizzata tramite misurazione della conducibilità per valutare il livello di contaminazione da sali solubili.
- TEST DELLA POLVERE SUPERFICIALE – ISO 8502-3 – Uno specifico nastro adesivo viene applicato alla superficie preparata con una pressione prescritta e successivamente analizzato secondo la norma di riferimento per determinare la quantità e la dimensione delle particelle di polvere presenti.
- VALUTAZIONE DEL PROFILO SUPERFICIALE – SERIE ISO 8503 – Dopo la sabbiatura abrasiva, il profilo della superficie viene misurato mediante il metodo del nastro replica in conformità alla ISO 8503-5, per verificare il rispetto dei requisiti di rugosità specificati e garantire un’adesione ottimale del rivestimento.
VERNICIATURA
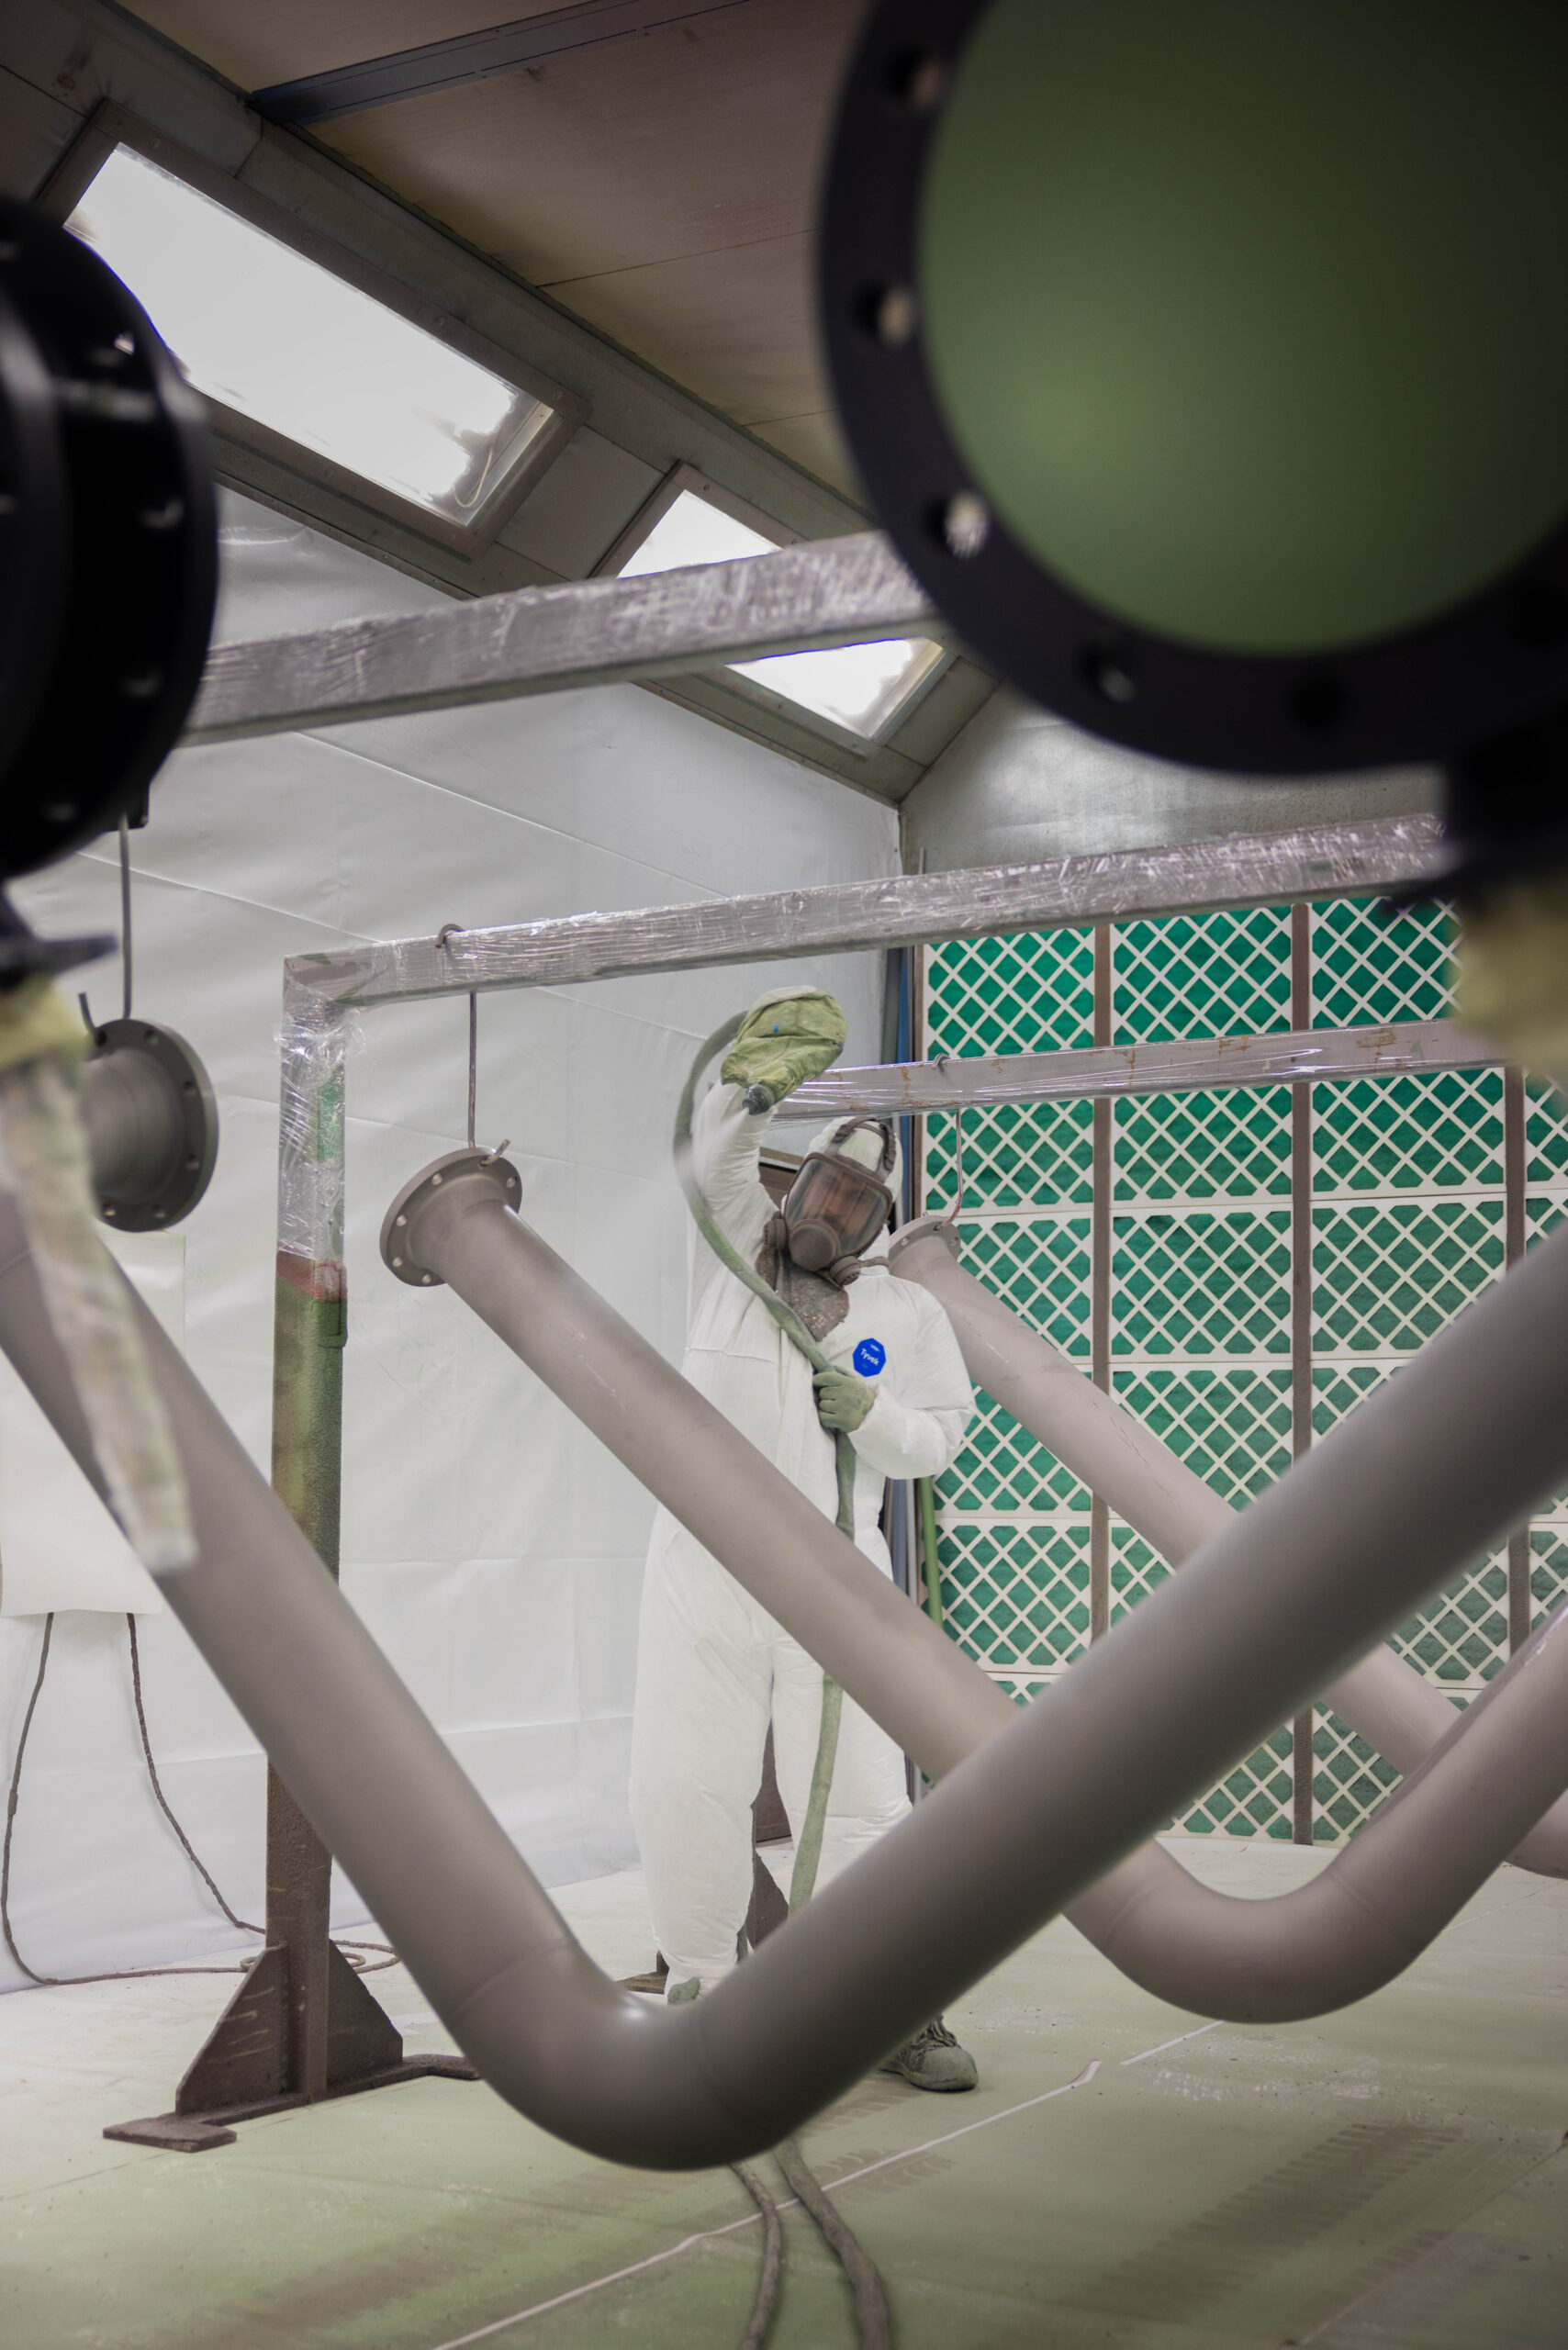
La verniciatura rappresenta la seconda fase del processo ed è generalmente articolata in un sistema di verniciatura a tre mani, composto solitamente, ma non necessariamente, da:
- Primer ricco di zinco
- Strato epossidico
- Finitura poliuretanica
Il marchio dei prodotti utilizzati viene selezionato all’interno della vendor list approvata dal cliente.
I due strati sottostanti alla finitura colorata garantiscono una protezione a lungo termine contro la corrosione e l’aggressione chimica, assicurando una vita utile fino a 25 anni.
La finitura visibile è generalmente realizzata con un rivestimento poliuretanico, scelto per la sua elasticità, nonché per l’elevata resistenza chimica e meccanica e per la capacità di mantenere colore e brillantezza nel tempo. Il rivestimento viene applicato nei colori specificati dal cliente per ciascun componente.
TEST FINALI
Lo spessore del film umido viene controllato durante l’applicazione, prima dell’evaporazione del solvente; tuttavia è lo spessore del film secco a confermare la qualità del processo. Questo parametro viene misurato al termine del periodo di essiccazione o polimerizzazione previsto e verificato in conformità alle specifiche di progetto.
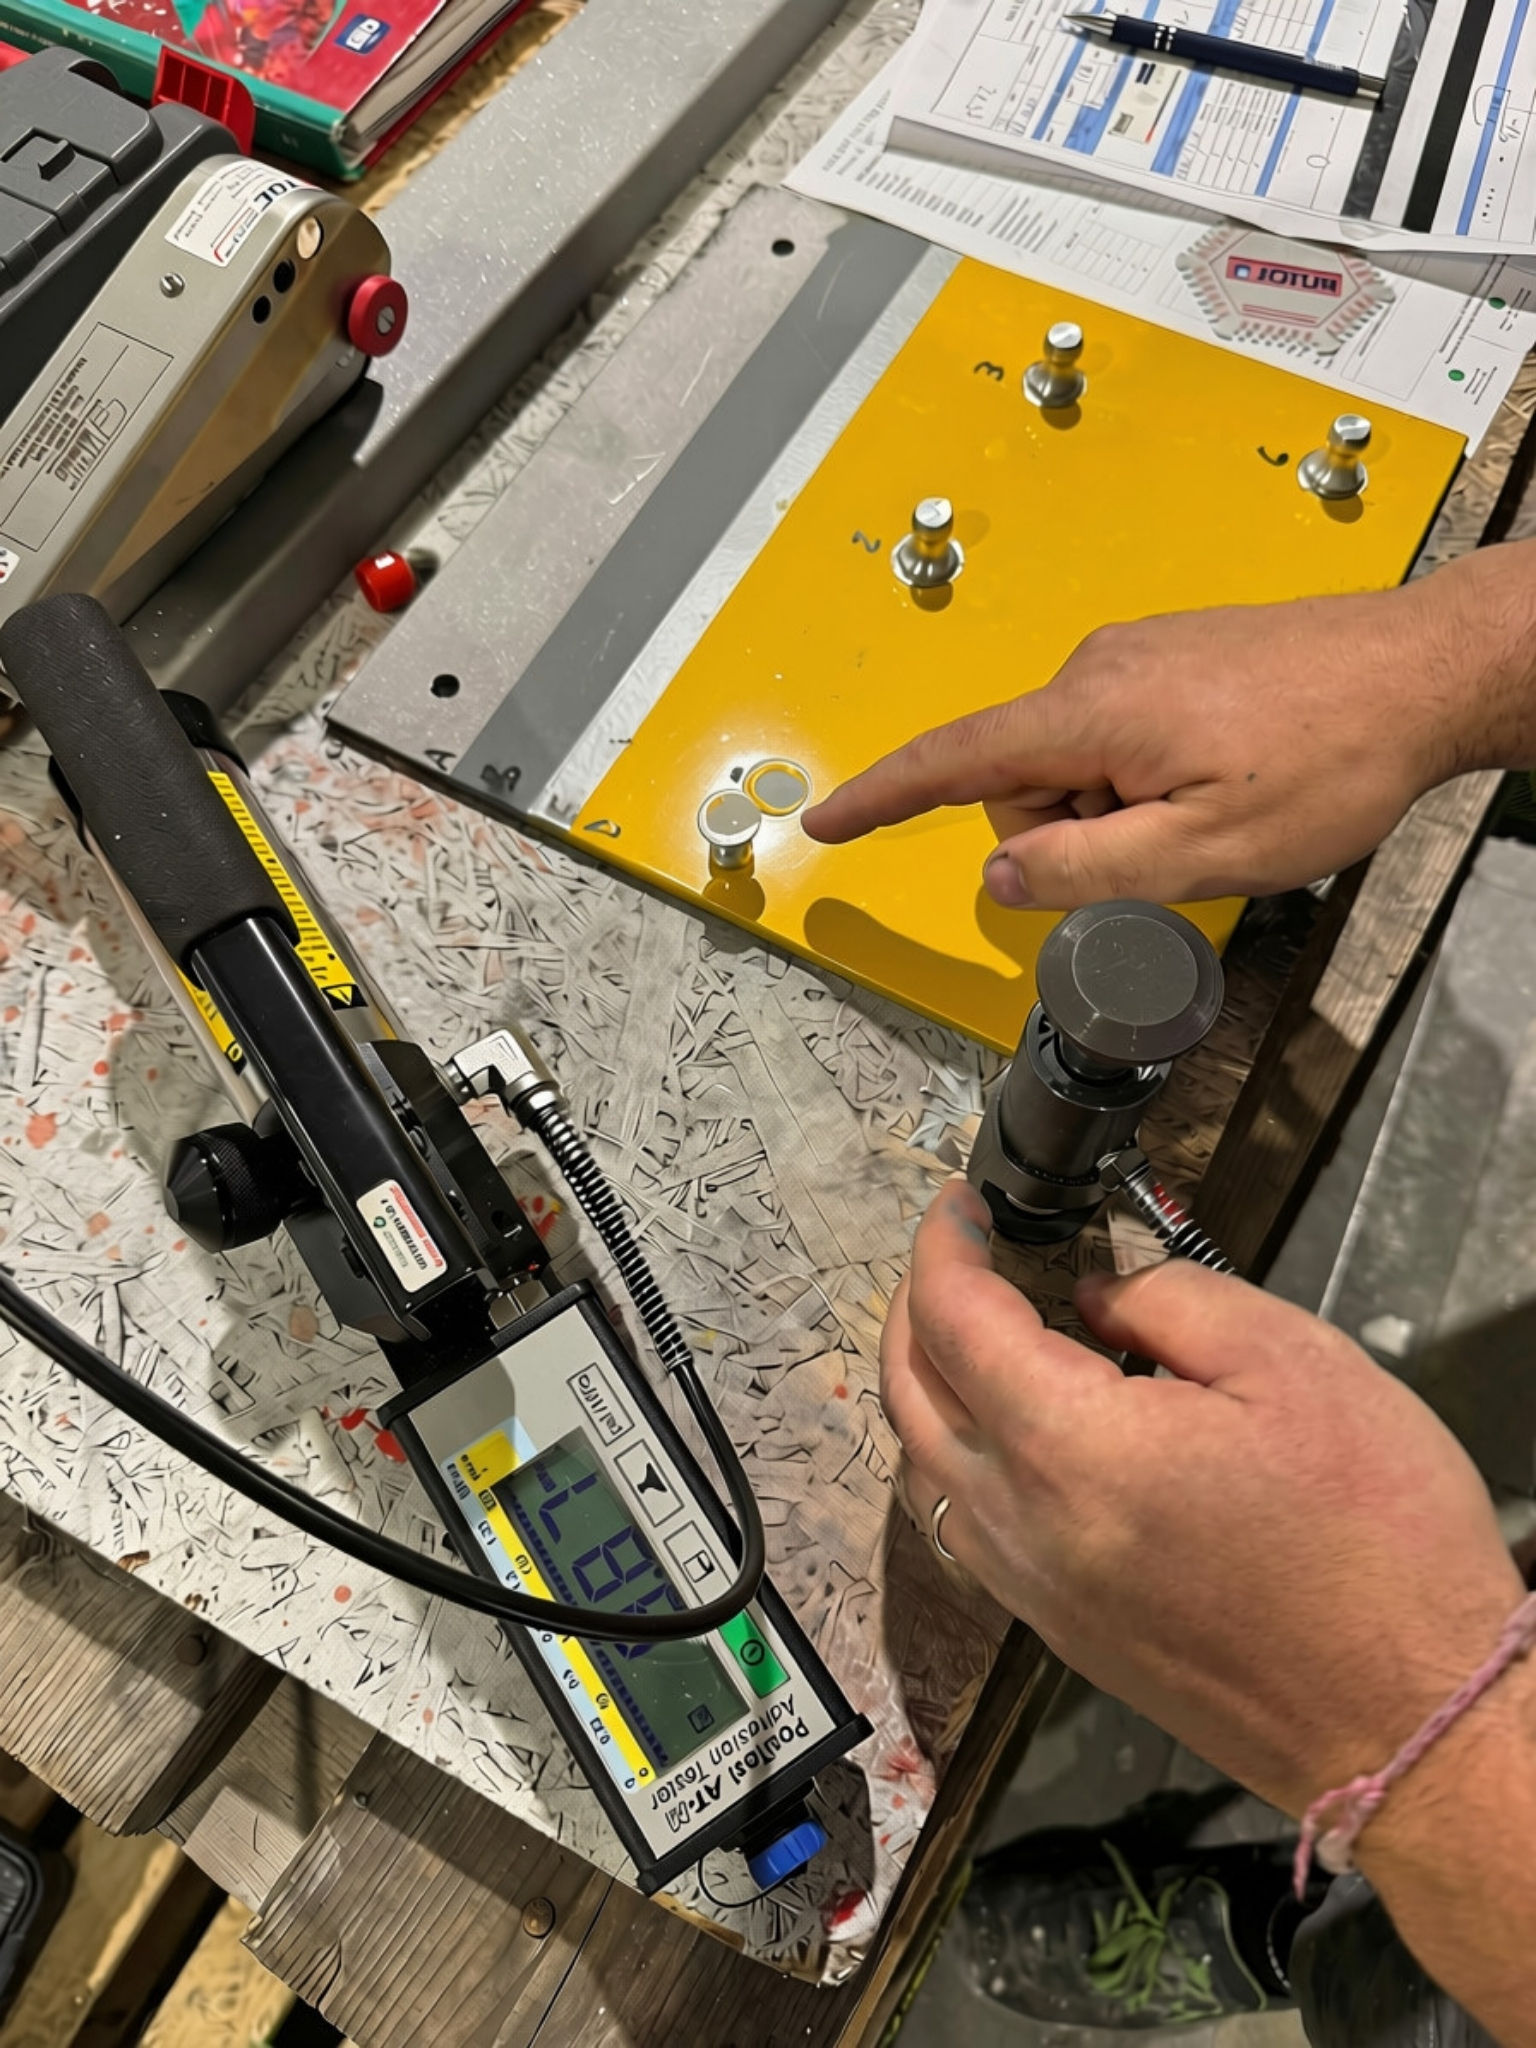
Il test finale viene eseguito dopo la completa essiccazione del rivestimento per valutarne la resistenza all’abrasione. La prova prevede l’utilizzo di speciali tasselli di trazione azionati ad aria compressa per determinare il grado di adesione del rivestimento al metallo trattato durante il pull-off test.
Si tratta di una procedura estremamente accurata, che generalmente prevede l’esecuzione di un singolo pull-off test sulla finitura poliuretanica, verificando al contempo che gli strati sottostanti di rivestimento epossidico e ricco di zinco rimangano integri. La prova viene effettuata in condizioni ambientali controllate, con una differenza di temperatura (ΔT) minima di 6°C.
UNA SCELTA STRATEGICA CHE PORTA VANTAGGI OLTRE LA QUALITÀ
A differenza della maggior parte dei concorrenti che si affidano a fornitori esterni, Sinergia garantisce il controllo diretto di tutti i processi di finitura. Questo ci consente di soddisfare i requisiti più rigorosi dei clienti, trasformando questa attività in un vero vantaggio competitivo. La nostra capacità di gestire sistemi di verniciatura fino alla classe C5-VH assicura una protezione a lungo termine in ambienti marini particolarmente aggressivi e in settori complessi come l’oil & gas.
La gestione diretta di tutte le fasi del processo ha inoltre favorito un miglioramento continuo, con una significativa riduzione delle non conformità rilevate dai clienti. In caso di problematiche legate alla verniciatura durante l’esecuzione del progetto, i nostri specialisti possono intervenire tempestivamente definendo azioni correttive immediate e riducendo al minimo i ritardi che tipicamente si verificano quando tali attività sono affidate a terzi.
Vuoi saperne di più sul nostro processo produttivo?
Contattaci marketing@sinergia-it.com


